English
 русский
 Deutsch
 Türk
 中文简体
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Branchennachrichten
Home / Nachrichten / Branchennachrichten / Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
NEUE Kategorie
Kontaktieren Sie uns
Hochdruckverstärkte L-Typ-Dichtung: Technischer Leitfaden für Gasfederdämpfer
Inhalt
- 1 Was ist eine hochdruckverstärkte L-Typ-Dichtung?
- 2 Kernkonstruktionsmerkmale der hochdruckverstärkten L-Typ-Dichtung
- 3 Leistungsvergleich: Verstärkter L-Typ vs. Y-Typ vs. O-Ring
- 4 So wählen Sie die richtige Dichtung für Gasfedern und Dämpfer aus
- 5 Häufige Fehlermodi und vorbeugende Maßnahmen
- 6 Richtlinien zur Installation und Oberflächenvorbereitung
- 7 Häufig gestellte Fragen
- 7.1 Was ist der maximale Druck für eine verstärkte L-Dichtung?
- 7.2 Wie unterscheidet sich die verstärkte L-Typ-Dichtung von einer Standard-L-Typ-Dichtung?
- 7.3 Wann sollte ich eine Y-Dichtung anstelle einer verstärkten L-Dichtung wählen?
- 7.4 Welche Materialien eignen sich am besten für Hochtemperatur-Gasfedern?
Eine Gasfeder, die mit 12 MPa und einem Radialspalt von 1,5 mm läuft, zerstört eine unverstärkte Elastomer-Lippendichtung innerhalb weniger Stunden. Dieses Fehlerbild ist jedem bekannt, der Dichtungen für Gasfedern und -dämpfer spezifiziert. Die hochdruckverstärkte L-Typ-Dichtung wurde speziell für diesen Zustand entwickelt: Sie kombiniert die axiale Lippenwirkung eines L-Profils mit einem starren Stützeinsatz, der den Materialfluss in den Spaltspalt verhindert.
JNS Sealing Technology liefert diese Dichtungsfamilie für Hersteller von Gasfedern und Dämpfern, wobei das verstärkte L-Profil für extreme Belastungszyklen ausgelegt ist. Die Lebensdauer einer Gasfeder hängt oft von der Fähigkeit der Dichtung ab, einem hohen Druck über Millionen von Hüben standzuhalten.
12 MPa
Spitzendruck, der einen verstärkten Einsatz anstelle einer Standard-Lippendichtung erforderlich macht
Was ist eine hochdruckverstärkte L-Typ-Dichtung?
Eine hochdruckverstärkte L-Dichtung ist eine druckbeaufschlagte Dichtungskomponente mit L-förmigem Querschnitt, typischerweise 8 bis 10 mm hoch, bei der ein starrer Verstärkungseinsatz die Dichtlippe stützt, um ein Extrudieren unter hohem Druck zu verhindern.
Das L-Profil besteht aus einer flachen Kontaktfläche und einer flexiblen Lippe. Bei Anlegen eines Differenzdrucks wird die Lippe gegen die Lauffläche gedrückt, wodurch eine mit dem Druck steigende Dichtkraft entsteht. Das Verstärkungselement, entweder aus Metall oder hochfestem Verbundwerkstoff, stützt die Lippe von hinten und widersteht dem Druckgradienten, der sonst Elastomermaterial in den Verbindungsspalt drücken würde.
Dadurch ändert sich die Leistungsobergrenze erheblich. Ein Standard-L-Profil ohne Verstärkung hat Probleme bei über 6 MPa. Die verstärkte Version erreicht 10 bis 15 MPa im Arbeitszyklus der Gasfeder. JNS Sealing Technology klassifiziert seine verstärkte L-Typ-Dichtung in die Produktkategorie Hochdruck und stellt eine detaillierte Beschreibung bereit Leitfaden zum Materialvergleich für die Auswahl von NBR-, HNBR- und FPM-Verbindungen.
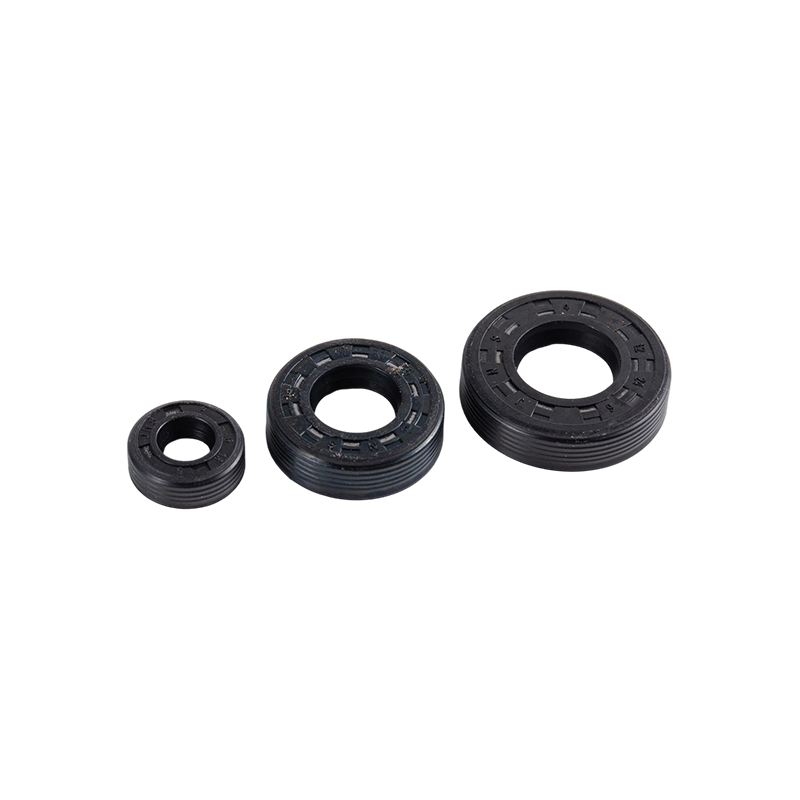
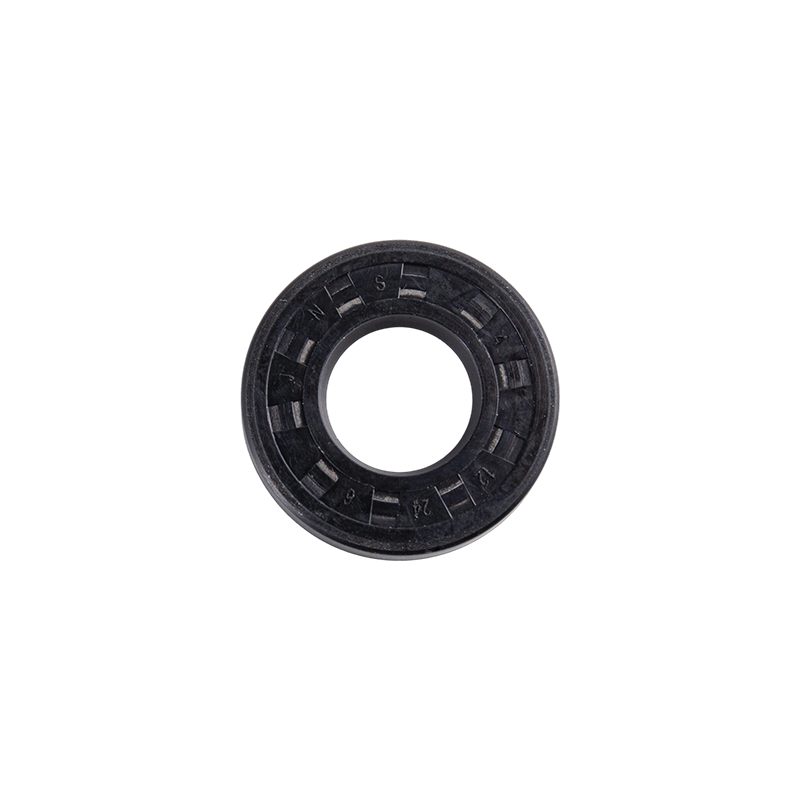 Verstärkte L-Dichtung für Hochdruck-Gasfedern Diese verstärkte L-Dichtung hält Druckstößen bis zu 1800 N stand und verfügt über ein Anti-Extrusions-Design und verdickte Lippen für Hochleistungsanwendungen. Die richtige Auswahl des Elastomers ist entscheidend für die Erzielung der Nennleistung bei den Arbeitszyklen der Gasfeder. Produkt anzeigen →
Kernkonstruktionsmerkmale der hochdruckverstärkten L-Typ-Dichtung
Drei Variablen bestimmen die Druckstufe und Lebensdauer der verstärkten L-Typ-Dichtung: Dichtungsdurchmesser, Verstärkungsgeometrie und Elastomermischung. Wenn Sie diese falsch verstehen, wird die Konstruktion versagen, bevor die Nennlast erreicht ist.
Verstärkungsgeometrie
Der Einsatz sitzt an der Basis der Lippe in einem Winkel von 20 bis 30 Grad zur Kolbenachse. Diese abgewinkelte Platzierung verteilt die radiale Belastung entlang der Lippenbasis und verhindert eine Lippenumkehr bei Druckspitzen. Metalleinsätze sorgen für höchste Steifigkeit und eignen sich für hochbelastbare Gasfedern. Verbundeinsätze sorgen für eine bessere Korrosionsbeständigkeit, ein geringeres Gewicht und einen leiseren Betrieb. Beide Optionen sind bei JNS Sealing Technology erhältlich.
Elastomermischung
Die Arbeitslippe hat eine Härte von 50 bis 70 Shore A für geringe Reibung und Anpassungsfähigkeit. Der Körper hinter der Verstärkung hat 85 bis 95 Shore A für Formstabilität. Diese Dual-Durometer-Struktur ist der entscheidende Unterschied einer verstärkten L-Typ-Dichtung im Vergleich zu einer einteiligen Standard-Lippendichtung.
Für den Einsatz von Gasfedern und Dämpfern bei hohen Temperaturen sind HNBR und FPM die am häufigsten verwendeten Verbindungen. HNBR widersteht Kompressorölen und hohen Temperaturen bis zu 150 Grad Celsius und behält gleichzeitig einen niedrigen Druckverformungsrest bei. FPM eignet sich besser für chemische Belastungen bei hohen Temperaturen, weist jedoch eine geringere Beständigkeit gegenüber bestimmten Hydraulikflüssigkeiten auf. JNS Sealing Technology validiert jede Verbindung durch ihre Qualitätskontrollprozess .
50-70 Shore A
Lippenhärtebereich für reibungsarme, geräuschlose Abdichtung im Gasfederbetrieb
Leistungsvergleich: Verstärkter L-Typ vs. Y-Typ vs. O-Ring
Die Wahl zwischen diesen drei Profilen hängt vom Druck, der Bewegungsart und dem verfügbaren Platz ab. Die verstärkte L-Typ-Dichtung überzeugt bei Hochdruck-Kolbenanwendungen, bei denen der Extrusionswiderstand der begrenzende Faktor ist.
10-15 MPa
Verstärkter L-Typ
8-10 MPa
Standard-Y-Typ
5-8 MPa
O-Ring
Gasfedern unterscheiden sich von Hydraulikzylindern in einem entscheidenden Punkt: Das Gas ist komprimierbar. Dadurch entsteht während des Hubs ein nichtlinearer Druckverlauf. Eine Dichtung, die am Anfang des Hubs arbeitet, kann am Ende überlastet werden. Die verstärkte L-Typ-Dichtung bewältigt diesen dynamischen Bereich, da der Einsatzwinkel und die Verstärkungssteifigkeit bei steigendem Druck eine konstante Radiallast aufrechterhalten.
| Charakteristisch | Verstärkter L-Typ | Standard-Y-Typ | O-Ring |
| Spitzendruck | 10-15 MPa | 8-10 MPa | 5-8 MPa |
| Extrusionswiderstand | Hoch | Mittel | Niedrig |
| Siegelkraft | Druckaktiviert | Druckaktiviert | Komprimierung |
| Primärer Fehlermodus | Verstärkungsermüdung | Lippeninversion | Extrusion |
| Typische Anwendung | Gasfedern, Dämpfer | Hydraulikzylinder | Statische und dynamische Abdichtung |
So wählen Sie die richtige Dichtung für Gasfedern und Dämpfer aus
Die Auswahl erfolgt in einer fünfstufigen Abfolge. Das Überspringen eines Schritts führt zu vorzeitigem Ausfall oder unnötigen Kosten.
- Spitzendruck definieren. Erfassen Sie den maximalen Druck während des gesamten Betriebszyklus, einschließlich Druckspitzen, und nicht nur den Nennbetriebswert. Bemessen Sie den Verstärkungseinsatz so, dass er das 1,3-fache dieser Spitze ohne bleibende Verformung aushält.
- Messen Sie den Radialspalt. Der Spalt zwischen Gehäuse und Kolben bestimmt den Extrusionsspalt, den die Dichtung überwinden muss. Wenn das Produkt einer seitlichen Belastung ausgesetzt ist, messen Sie den Spalt im belasteten Zustand.
- Wählen Sie den Bewehrungstyp aus. Metalleinsätze für maximale Steifigkeit. Verbundeinsätze für Korrosionsbeständigkeit und Gewichtsreduzierung.
- Wählen Sie die Verbindung. Passen Sie das Elastomer an das Medium, den Temperaturbereich und den erforderlichen Druckverformungsrest an. HNBR für den Öleinsatz bis 150 Grad Celsius. FPM für aggressive Chemikalien bei höheren Temperaturen.
- Validierung auf einem Prüfstand. Lassen Sie die Dichtung den erwarteten Arbeitszyklus durchlaufen und prüfen Sie sie auf Extrusion, Verschleiß oder Undichtigkeiten, bevor Sie die Konstruktion genehmigen.
Bei Gasfedern ist die häufigste Ursache für Dichtungsversagen nicht der Druck selbst, sondern der radiale Spalt, der sich unter seitlicher Belastung öffnet. Messen Sie den Spalt immer im belasteten Zustand, nicht im unbelasteten Zustand.
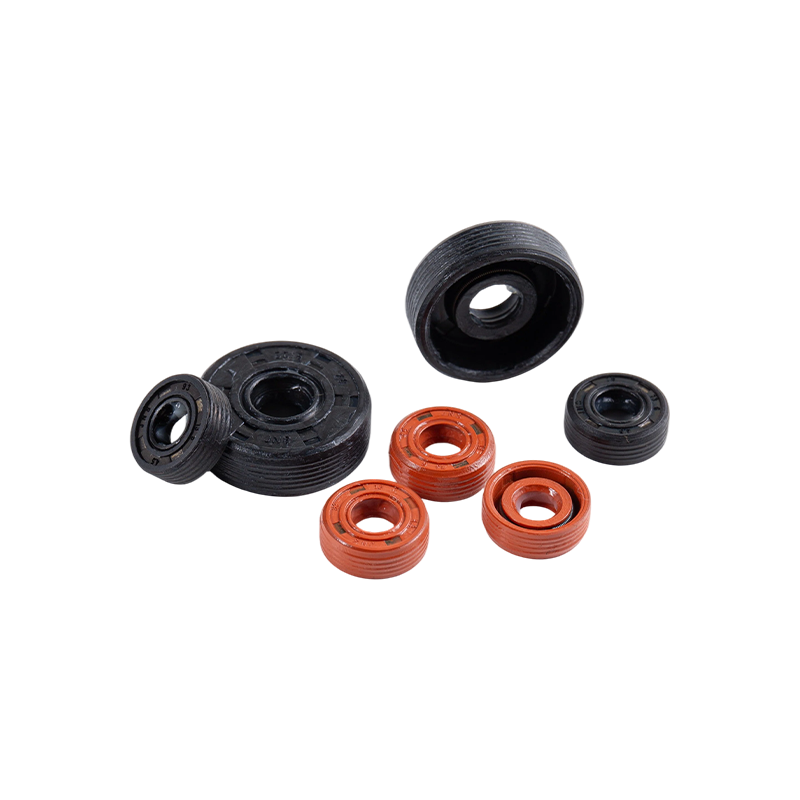
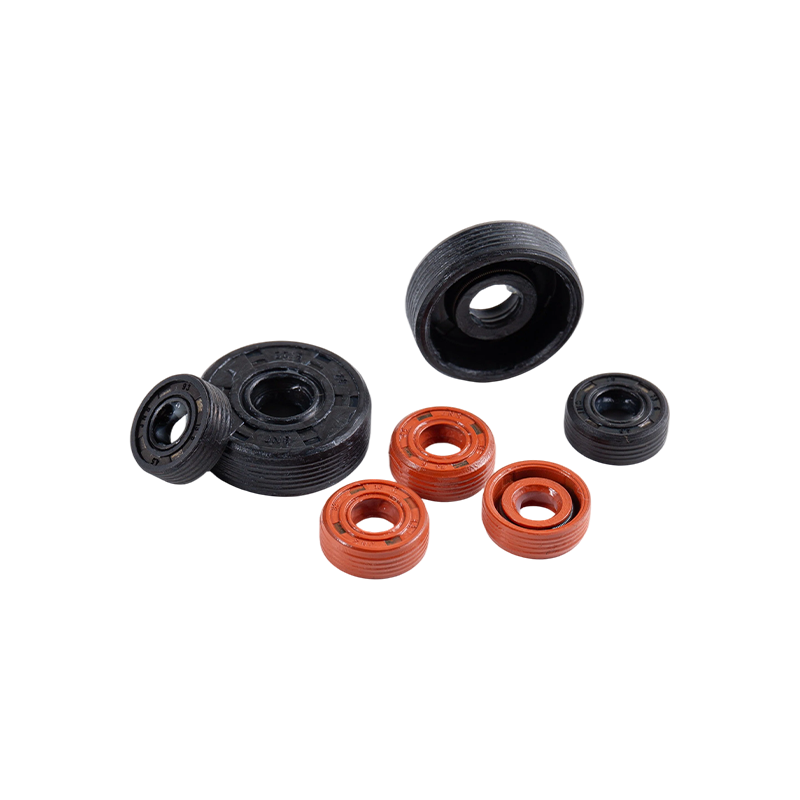 Ausgewogene Dämpfungsdichtung für 13-mm-Kolbensysteme Diese Dichtung wurde für Kolbensysteme mit 13 mm Außendurchmesser entwickelt und hat eine Höhe von 4,5 mm für einen breiteren Kontakt, wodurch eine gleichmäßige Dämpfungskraft gewährleistet und Mikroleckagen verhindert werden. Die verbesserte seitliche Belastbarkeit bekämpft Lückenausfälle, die durch seitliche Belastung verursacht werden. Produkt anzeigen →
Häufige Fehlermodi und vorbeugende Maßnahmen
Für den häufigsten Austausch von verstärkten L-Typ-Dichtungen im Gasfederbetrieb sind vier Ausfallarten verantwortlich. Durch frühzeitiges Erkennen der Grundursache werden kaskadierende Schäden an der Stange, dem Gehäuse und den umgebenden Komponenten verhindert.
- Extrusion. Unter Druck drückt sich Material in den Spalt. Vorbeugung: Wählen Sie eine für den Spalt und den Druck ausgelegte Verstärkung und verkleinern Sie die Gehäusetoleranz.
- Lippenabnutzung. Verursacht durch hohe Reibung, Seitenlast oder Partikelverschmutzung. Vorbeugung: Verwenden Sie die Lippenmischung mit niedrigerem Shore-A-Wert und installieren Sie Stangenabstreifer, um die Arbeitsfläche sauber zu halten.
- Lippeninversion. Durch Reibung oder Druckstoß klappt die Lippe nach hinten. Vorbeugung: Wählen Sie eine Verstärkungseinlage mit dem richtigen Winkel und halten Sie den Reibungskoeffizienten durch richtige Oberflächenbeschaffenheit und Schmierung niedrig.
- Kompressionsrest. Verlust der elastischen Erholung nach längerer Temperatureinwirkung. Vorbeugung: Wählen Sie HNBR- oder FPM-Compounds mit einem Druckverformungsrest unter 25 Prozent bei 150 Grad Celsius.
Ein praktischer Inspektionsplan verlängert die Lebensdauer. Überprüfen Sie die Dichtlippe vierteljährlich auf Aushärtung, messen Sie den Nutspalt mit einer Fühlerlehre und achten Sie auf äußere Leckagen. Überprüfen Sie bei Hochfrequenz-Gasfedern alle sechs Monate die Verstärkungseinlage auf Ermüdungsrisse am Biegeradius.
Typische Ausfallrate nach Grundursache
Richtlinien zur Installation und Oberflächenvorbereitung
Das beste Dichtungsdesign versagt bei schlechter Installation. Oberflächenbeschaffenheit, Einführschrägen und Schmierung entscheiden darüber, ob die Dichtung den ersten Zyklus übersteht.
Die Gegenfläche sollte eine Oberflächengüte von Ra 0,4 bis 0,8 Mikrometer haben. Oberflächenfehler über Ra 0,8 Mikrometer wirken als Schleifspuren, die die Lippe während der Hin- und Herbewegung abnutzen. Wenn die Gegenfläche plattiert oder gehärtet ist, stellen Sie sicher, dass die Beschichtung keine Mikrorisse aufweist. Die Verstärkungseinlage darf die Gegenfläche nicht direkt berühren, da dies zu vorzeitigem Verschleiß und Riefenbildung führt.
Schmieren Sie die Dichtung vor dem Einbau mit der Systemflüssigkeit und verwenden Sie eine Einführungsschräge von mindestens 15 Grad an den Kolben- und Gehäusekanten. Scharfe Kanten können beim Einbau die Lippe beschädigen und zu sofortiger Undichtigkeit führen. Eine ordnungsgemäß vorbereitete Oberfläche in Kombination mit der richtigen Schmierung erhöht die Lebensdauer der Dichtung im Gasfederbetrieb typischerweise um 30 bis 40 Prozent.
JNS Sealing Technology bietet den verstärkten L-Typ in mehreren Größenklassen an Werksübersicht Einzelheiten zur verfügbaren Produktions- und Prüfkapazität für kundenspezifische Abmessungen.
Häufig gestellte Fragen
Was ist der maximale Druck für eine verstärkte L-Dichtung?
Die verstärkte L-Typ-Dichtung hält Spitzendrücken von 10 bis 15 MPa im Gasfederbetrieb stand, je nach Radialspalt, Verstärkungsgeometrie und Mischungsauswahl. Standardmäßige unverstärkte L-Dichtungen erreichen einen Höchstdruck von etwa 6 bis 8 MPa.
Wie unterscheidet sich die verstärkte L-Typ-Dichtung von einer Standard-L-Typ-Dichtung?
Die Verstärkungseinlage ist der entscheidende Unterschied. Eine standardmäßige L-Dichtung verwendet ausschließlich Elastomermaterial, das sich unter hohem Druck in den Spalt quetscht. Die verstärkte Version verfügt über einen Metall- oder Verbundeinsatz, der die Lippe stützt, Extrusion verhindert und einen Betrieb bei 10 bis 15 MPa ermöglicht.
Wann sollte ich eine Y-Dichtung anstelle einer verstärkten L-Dichtung wählen?
Wählen Sie eine Y-Dichtung, wenn der Einbauraum eng ist und der Druck unter 10 MPa bleibt. Das Y-Profil bietet eine höhere radiale Belastbarkeit bei kompaktem axialem Raum, während das verstärkte L-Profil besser für größere Gasfedern geeignet ist, die eine lange Lebensdauer bei extremem Druck erfordern.
Welche Materialien eignen sich am besten für Hochtemperatur-Gasfedern?
HNBR und FPM sind die empfohlenen Materialien. HNBR funktioniert in Kompressorölen mit niedrigem Druckverformungsrest bis zu 150 Grad Celsius gut. FPM verträgt höhere Temperaturen, weist jedoch eine geringere Beständigkeit gegenüber einigen hydraulischen Medien auf. Passen Sie die Verbindung an das spezifische Flüssigkeits- und Temperaturprofil an.
ZURÜCK:7,3 mm pneumatische Dichtung: Spezifikationen, Materialien und Auswahlhilfe für Ingenieure
WEITER:Leitfaden zur Auswahl von Gummiringen: Materialien, Größen und Standards für Dichtungsingenieure
WEITER:Leitfaden zur Auswahl von Gummiringen: Materialien, Größen und Standards für Dichtungsingenieure


Möchten Sie mehr über
uns erfahren?
uns erfahren?
Präzisionsdichtungen für Gasfedern und Dämpfer. Langlebig, verschleißfest und ausgelegt für eine langfristig zuverlässige Leistung in anspruchsvollen Anwendungen.
Produktkategorien
Schnellzugriff
Kontaktieren Sie uns
-
E-Mail: jns@jnsseals.cn

-
Manager Gong: +86-18563770820

-
Manager Wang: +8615357558902
-
Nr. 5, Meilin Avenue, Industrieentwicklungszone Meilin, Stadt Ningguo, Provinz Anhui, China